浏览数量: 1 作者: 本站编辑 发布时间: 2026-10-15 来源: 本站
在钢结构制造与重防腐工程领域,表面处理是决定涂层系统寿命的核心环节。行业共识表明,涂层早期失效大多源于表面处理不当。然而,在工期与成本的双重压力下,这一关键步骤常被妥协。上海著诚 将表面处理视为不可逾越的质量红线,因为它是所有防腐承诺的起点。
我们的标准流程遵循严谨的工序:喷砂 (Blast) → 底漆 (Primer) → 中间漆 (Intermediate) → 检验 (Inspection)。每一步都为下一步创造条件。喷砂赋予钢材合适的清洁度与粗糙度,底漆负责浸润锚固,中间漆构建屏蔽层,检验则验证全流程质量。任何环节的疏漏,都会缩短涂层系统的整体寿命。
为获得理想的涂层附着力,必须彻底清除钢材表面的氧化皮、锈蚀、旧漆膜及盐分。ISO 8501-1 标准为喷砂清理等级提供了权威依据。我们根据项目腐蚀环境与涂层体系,选择清理等级。以下是各等级对比:
等级 | 描述 | 适用场景 |
Sa 1.0 | 轻度喷砂清理。仅去除松散锈蚀、氧化皮和旧漆,表面仍留有可见污染物。 | 一般性清理,非暴露环境 |
Sa 2.0 | 彻底喷砂清理。大部分锈蚀、氧化皮和旧漆被去除,残留物牢固附着。 | 常规工业涂装,中等腐蚀环境 |
Sa 2.5 | 非常彻底的喷砂清理。锈蚀、氧化皮和旧漆被彻底去除,仅留轻微阴影。防护涂层的行业标准。 | 重防腐、海洋工程、严苛环境 |
Sa 3.0 | 喷砂至视觉洁净钢材。所有锈蚀、氧化皮和旧漆被完全去除,呈现均匀金属光泽。 | 极端腐蚀环境,如化工设备内部 |
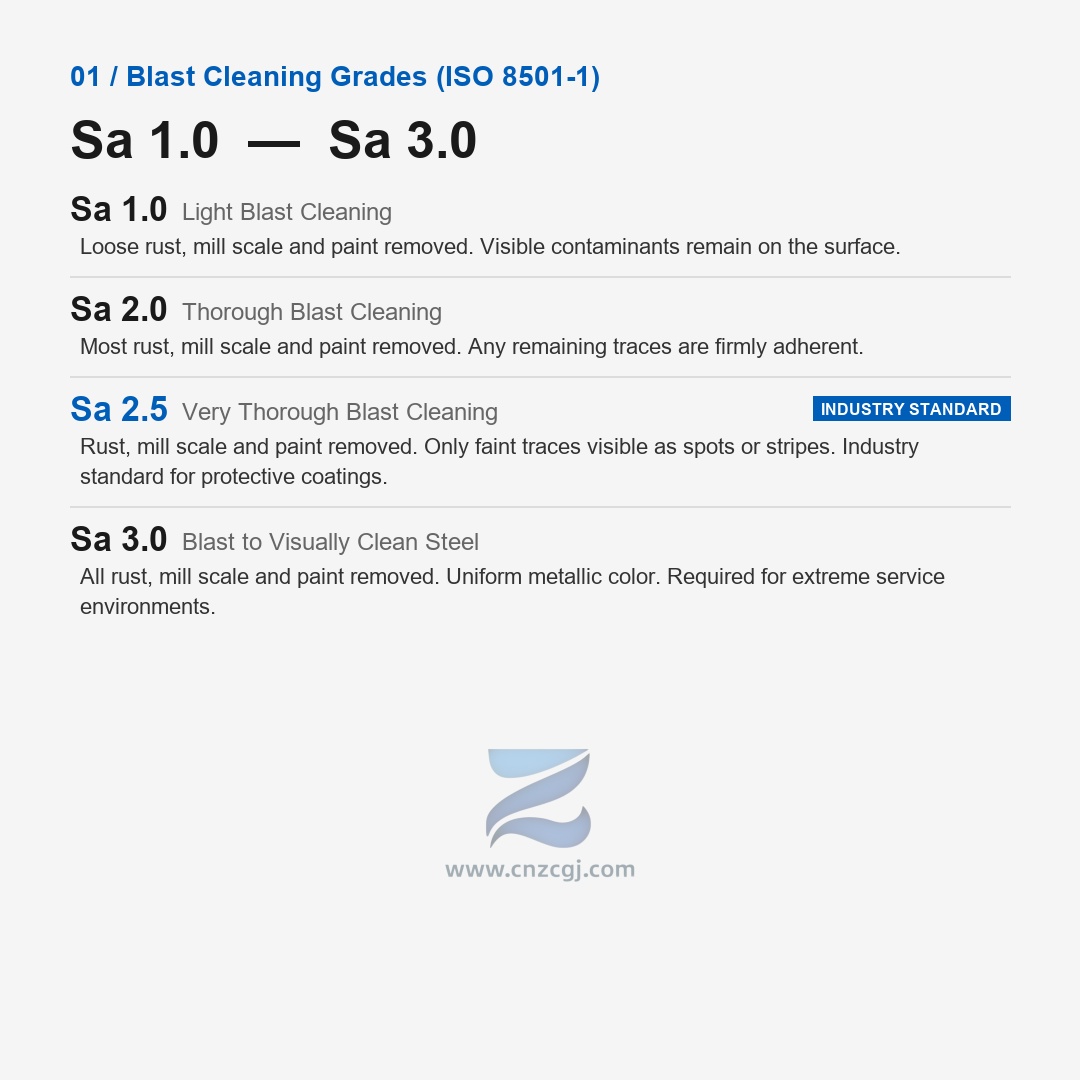
选择 Sa 2.5 作为标准参数,是基于工程实践与腐蚀科学的平衡。它能在清洁度与施工成本间取得良好的效果,为高性能防腐涂层提供足够的附着力基础。对于浪溅区、埋地或高湿度工业环境下的钢结构,Sa 2.5 是确保20年以上防腐寿命的必要条件。
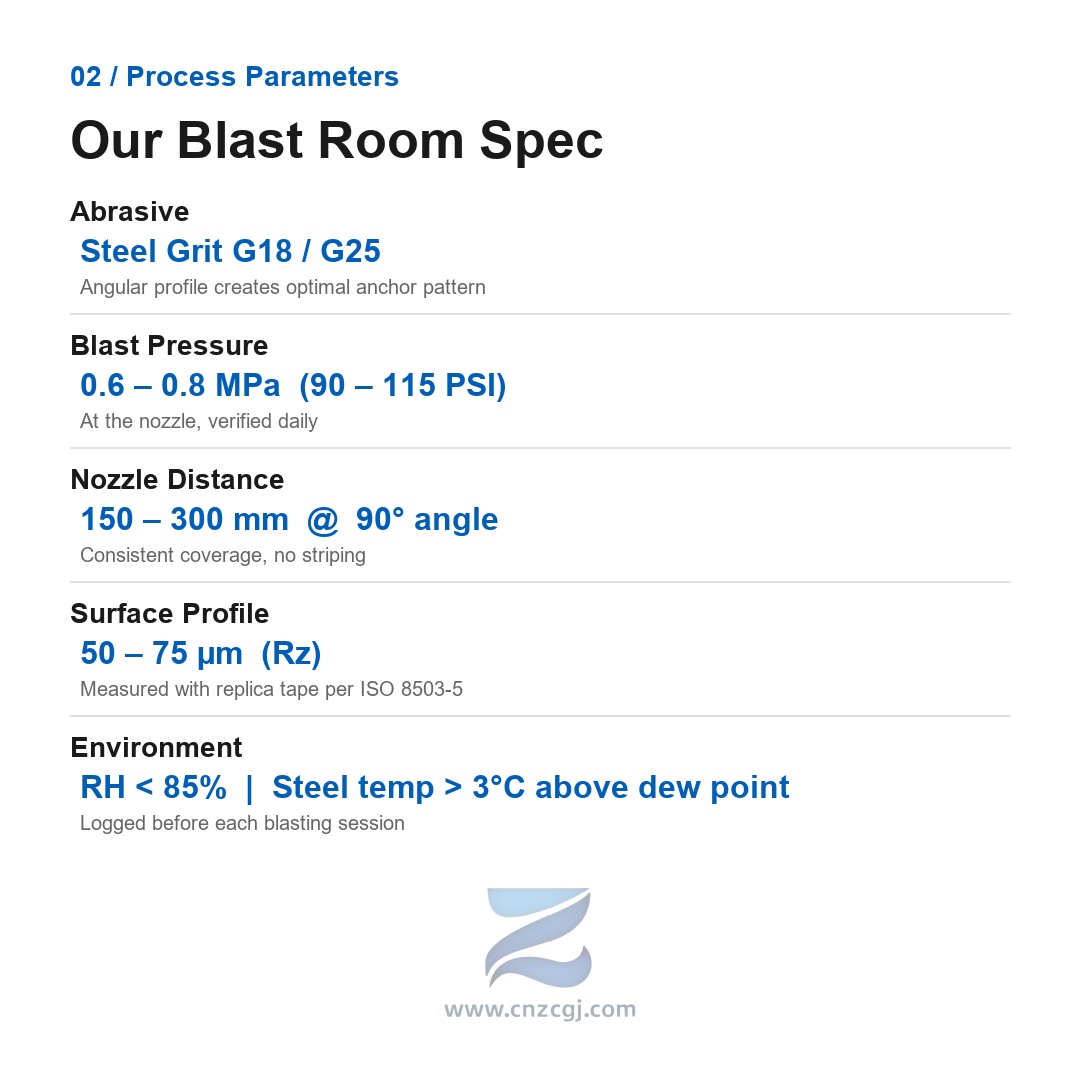
稳定维持 Sa 2.5 标准,必须依靠精确的工艺参数与设备控制。我们的喷砂房配备先进的磨料回收与除尘系统,并对关键参数进行每日校验。这些数据是质量承诺的量化体现:
参数项 | 规格指标 | 技术说明 |
磨料 | 钢丸 G18 / G25 | 棱角状钢丸能高效切削表面,形成理想的锚固图案,增强涂层机械咬合力。 |
喷砂压力 | 0.6 – 0.8 MPa (90 – 115 PSI) | 压力过低无法清除氧化皮,过高则导致磨料破碎和表面过度切削。喷嘴处每日校验。 |
喷嘴距离 | 150 – 300 mm @ 90° 角度 | 恒定距离与垂直角度是确保覆盖均匀、避免漏喷的关键。操作人员经专业培训。 |
表面粗糙度 | 50 – 75 μm (Rz) | 粗糙度是附着力的核心指标。过低附着力不足,过高则波峰处涂层厚度不足。使用复制胶带按 ISO 8503-5 测量。 |
环境条件 | 相对湿度 < 85% | 钢材温度 > 露点以上 3°C | 防腐涂装铁律。钢材温度接近露点会凝结水膜,导致附着力丧失。每次喷砂前必须记录。 |
03 / 质量承诺:不走捷径,全流程可追溯
在 ZIZI Engineering,“不走捷径,不妥协”是贯穿生产环节的行动准则。我们深知表面处理质量无法通过后续工序补救,必须从源头做到符合标准。我们的质量控制流程包括:
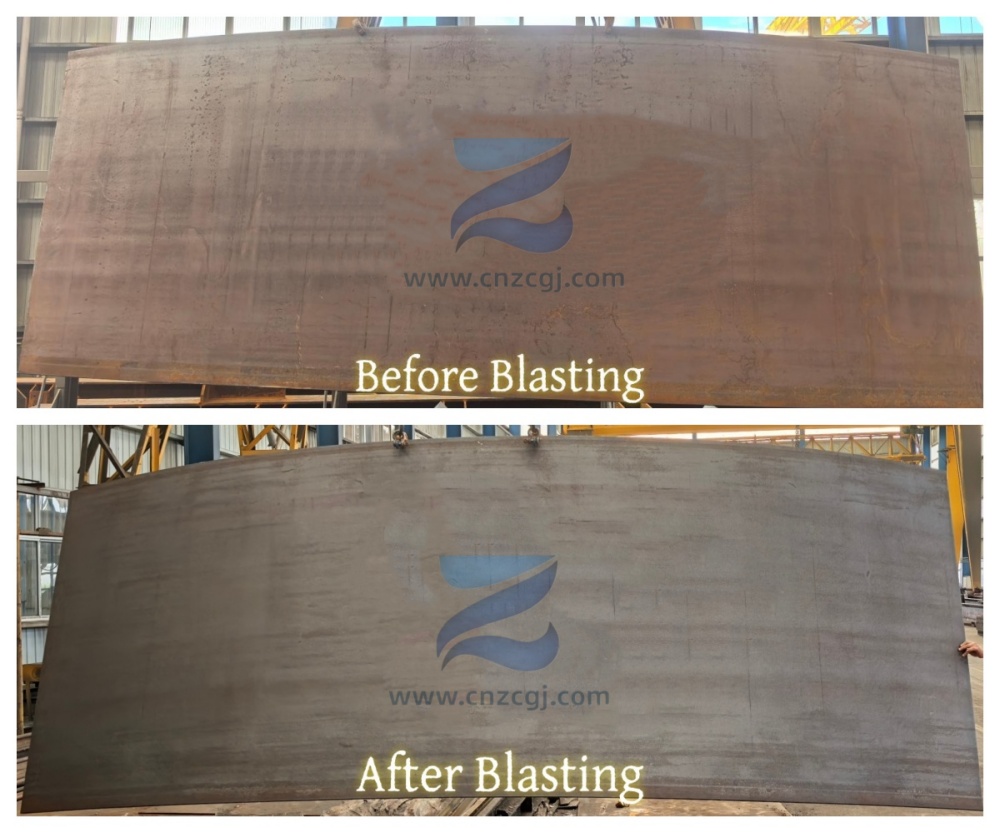
每块钢板达到 Sa 2.5 标准:由认证检验员进行视觉比对与记录。
使用复制胶带(ISO 8503-5)验证表面粗糙度:确保 Rz 值在 50 – 75 μm 工艺窗口内。
喷砂完成后 4 小时内喷涂底漆:防止钢材表面返锈的硬性规定。超时需重新喷砂。
每道涂层前记录湿度与钢材温度:确保环境满足涂料供应商技术数据表(TDS)要求。
全程可追溯:材料证书 + 喷砂记录 + 干膜厚度(DFT)报告:为每个项目建立完整质量档案,确保有据可查。
A:Sa 2.5 要求彻底去除锈蚀、氧化皮和旧漆,仅允许轻微阴影或条纹痕迹;而 Sa 3.0 要求达到视觉洁净的均匀金属光泽。对于绝大多数重防腐场景(如海洋工程、桥梁、工业厂房),Sa 2.5 已足够提供优异的附着力。Sa 3.0 通常仅用于极端腐蚀环境(如化工设备内部、浸没区域)。选择时需综合考虑腐蚀等级、涂层体系及项目预算。
A:喷砂后的钢材表面处于高度活化状态,暴露在空气中会迅速与水分和氧气反应,产生肉眼难以察觉的“返锈”(Flash Rust)。返锈会严重削弱涂层附着力。因此,我们严格执行4小时窗口期,超时则必须重新喷砂,这是确保防腐涂层系统长期性能的关键控制点。
A:粗糙度是涂层机械咬合力的来源。Rz低于50 μm,涂层附着力不足,易剥落;Rz高于75 μm,则波峰处涂层厚度可能达不到防腐要求,形成薄弱点,同时可能消耗更多涂料。50 – 75 μm是我们经过大量测试验证,并使用复制胶带按 ISO 8503-5 标准进行精确测量。
A:我们采用多重验证机制:首先,由认证检验员进行视觉比对,对照 ISO 8501-1 标准照片确认清洁度等级;其次,使用复制胶带(ISO 8503-5)测量表面粗糙度;记录环境参数(湿度、钢材温度)并建立完整的质量档案,实现全程可追溯。
表面处理是涂层系统的隐形地基。它看不见,却决定上层建筑的稳固。选择 ZIZI Engineering,意味着您选择了对 ISO 8501 标准的严格执行、控制工艺参数,以及对全流程质量追溯的坚定承诺。我们不仅提供喷砂清理服务,更提供长期性能的保障。
需要符合 Sa 2.5 喷砂清理标准的钢板吗?我们的专业团队随时为您提供支持。欢迎联系我们获取技术细节、工艺方案或报价。