浏览数量: 3 作者: 本站编辑 发布时间: 2026-11-11 来源: 本站
出口欧盟国家或执行PED认证的工业项目时,工程图纸中大概率会频繁出现“EN 10253-4”与“SS316L”组合,EN10253-4属于欧标对焊管件生产标准,是一套与美标体系截然不同的欧标检验规范。SS316L是一种常见的奥体式不锈钢材质,属于低碳不锈钢材料。
若采购方仅按图纸尺寸与数量进行常规核对即下单,极易在交货验收或现场焊接阶段出现对接偏差。
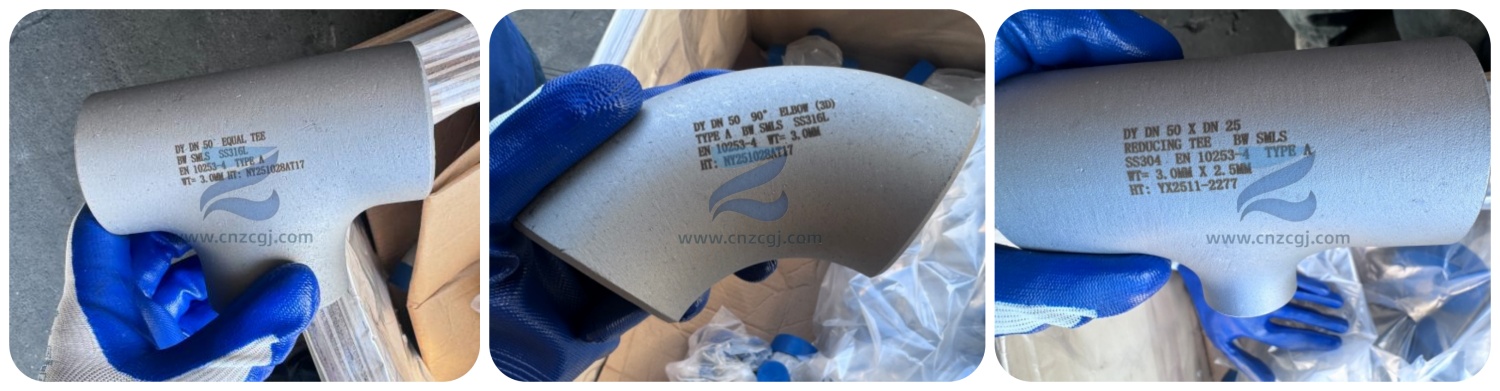
本文结合一笔已顺利交付欧标SS316L对焊弯头与三通订单,分析欧标对焊管件的采购与检验要求,规避常见风险。
初入行的采购人员常将材料牌号与产品标准混淆。理清这两者的关系是确保合规的重要因素。
在欧标体系中,SS316L 对应的数字牌号为 1.4404。二者的化学成分高度重合:碳含量上限为 0.030%,钼含量维持在 2.0–2.5% 之间。这种超低碳加钼的成分设计,赋予了材料优异的抗氯离子点蚀能力,并确保焊后不会出现晶间腐蚀。在实际采购业务中,可将二者视为同种耐蚀材料的等效牌号。
美标体系通常采用 ASTM A403(材料规范)与 ASME B16.9(尺寸规范)相配合的模式。而本批订单指定的 EN 10253-4,是包含了材料、尺寸、压力设计与检验要求的完整“技术规范”,明确属于有特定检验要求的承压管件标准。
这批EN10253-4 不锈钢对焊管件订单明细中,所有弯头与三通均标注为 TYPE A。该标识直接关联到管道系统的压力裕量核算。
依据 EN 10253-4 标准,管件设计分为两类:
Type A(A型):管件壁厚与直管一致,但内压承载力通常低于同规格直管(减压系数 < 1)。
Type B(B型):通过增加管件本体壁厚以补偿几何形状带来的应力集中,承压能力与直管持平。
本订单采用 3D 弯曲半径弯头与 Type A 设计相配合,属于兼顾流体阻力与成本的经济型选型方案。需重点注意:在过往项目中,常出现设计图纸给出的 Type A 壁厚数据甚至小于直管壁厚的情况。生产前须以书面形式与设计方核对减压系数,杜绝盲目套用现有模具。
本批交付订单涵盖 DN15 至 DN80 的 45°/90° 弯头及等径/异径三通。复盘生产流程,壁厚匹配与局部成型控制是保障交付质量的关键。
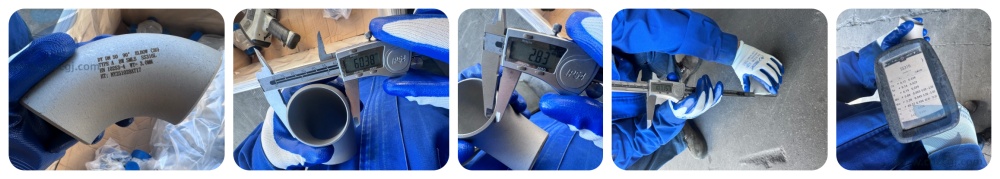
明细清单显示,同一公称直径下的管件,其壁厚(WT)配置存在差异。例如,DN 40 的 45° 弯头同时包含 2.5mm 与 3.6mm 两种规格。区别于美标的 Schedule 壁厚体系,欧标采用毫米级直接标注,要求管件必须与现场使用的 EN 10216-5 系列不锈钢管实现一对一匹配。
表1:本订单核心数据分布
管件类型 | 规格范围 (DN) | 壁厚配置策略 (WT) | 设计类型 | 材质与标准 |
45° 弯头 (3D) | DN15 – DN80 | 2.11mm – 3.0mm | Type A | SS316L / EN 10253-4 |
90° 弯头 (3D) | DN15 – DN40 | 2.6mm – 3.6mm | Type A | SS316L / EN 10253-4 |
等径三通 | DN40 – DN80 | 3.0mm – 3.6mm | Type A | SS316L / EN 10253-4 |
异径三通 | DN40×15 – DN80×50 | 主管 3.0–3.6mm / 支管 2.5mm | Type A | SS316L / EN 10253-4 |
这批订单的制造难点集中于异径三通(如 DN40×DN15,主管 3.6mm 配支管 2.6mm)。在变径管件的冷挤压成型中,支管与主管交接的肩部区域极易产生壁厚过度减薄。生产环节通过调整成型模具参数,并在随后的固溶热处理阶段进行严格控制,确保了最终管件的实际最小壁厚完全符合标准,且第三方 PT(渗透检测)报告均判定合格。
相较于无特定检验要求的 Part 3 标准,执行 EN 10253-4 的核心价值在于其合规性。承压管件出厂前的材质验证(PMI)与无损检测,是保证结构完整性的底线。而在实际交货中,最容易导致现场焊接“翻车”的,往往是端部坡口的加工细节。
根据 EN 10253 标准针对管件端部坡口(End bevelling)的性能要求,加工规范有着明确的壁厚界限:
薄壁管件(T < 3.2 mm):制造商可选择平口(Square cut),即不开坡口。这意味着您清单中壁厚为 2.11mm 或 2.5mm 的薄壁管件,端部可能是直接切断的。
常规管件(3.2 ≤ T ≤ 20.0 mm):端部必须加工出30°(下偏差为0)的坡口,且钝边尺寸(Root face)必须严格控制在 1.6 ± 0.8 mm 范围内。钝边过薄易烧穿,过厚则容易焊不透。
厚壁管件(T > 20 mm):坡口类型须由供需双方协商确定。
内锥度限制:若需对端部进行机加工减薄壁厚,内部锥度不得超过 18°,外部不得超过 30°,且必须无有害毛刺。
在跨标准采购与对接中,尺寸与规范的差异尤为关键。以下为欧标 EN 与美标 ASME 的核心差异比对:
表2:欧标 EN 与美标 ASME 关键尺寸及标准比对
对比维度 | 欧标体系 (EN 10253-4 / EN ISO 1127) | 美标体系 (ASTM A403 / ASME B16.9) | 采购验收影响 |
壁厚标注 | 毫米级实际壁厚 (如 3.6mm) | Schedule 管表号 (如 Sch 10S, 40S) | 须严格核对现场直管壁厚,不可按管径盲目套用。 |
焊接坡口 | 通常为 30° (钝边 1.6±0.8mm) | 通常为 37.5° | 混用会导致现场无法直接施焊,需重新加工坡口。 |
外径公差 | 遵循 EN ISO 1127 (如 DN25 为 33.7mm) | 遵循 ASME B36.19M (如 NPS 1 为 33.4mm) | 若与美标阀门对接,存在微小错边风险,需核实实际外径。 |
检验认证 | 强制要求 EN 10204 3.1 证书 | 通常提供 MTR (材质证明) 即可 | 欧盟 PED 项目若无 3.1 证书,将无法通过合规审查。 |
A: 不可直接替代。虽然材料(如 316L)等效,但两者的外径公差、壁厚标注体系及坡口角度(30° vs 37.5°)完全不同。混用会导致现场无法焊接,且不符合美标项目的合规要求。
A: 取决于系统压力裕量。Type A 壁厚与直管一致,成本较低,适用于有压力裕量的设计;Type B 增加了管件壁厚,承压能力与直管相当,适用于高压或无裕量管线。若设计图纸明确为 Type A,不可擅自以 Type B 替代,以免影响管线整体的应力分布。
A: 这是欧标体系的特征。毫米级壁厚标注是为了精确匹配现场使用的不同规格 EN ISO 1127 不锈钢直管。管线壁厚不同,配套管件壁厚随之不同。采购时须向现场确认直管的实际壁厚。
A: 首先,确认壁厚是否小于 3.2mm,若是则可能为平口交货。其次,对于常规壁厚,必须抽检坡口角度是否为 30°,并使用游标卡尺测量钝边厚度是否在 1.6±0.8 mm 范围内,检查内外壁是否有加工毛刺,以防影响焊接质量。