浏览数量: 12 作者: 本站编辑 发布时间: 2026-09-15 来源: 本站
在防腐工程行业,流传着一句至理名言:涂层质量,七分靠表面处理,三分靠涂料本身。 这句话在斐济油罐项目中,更显分量。
我们团队正在执行斐济油罐工程的储罐顶板和卷弧板表面处理任务,核心工序正是喷砂除锈——清除钢板锈层与污染物,达到均匀粗糙度,为防腐底漆涂装打下坚实基底。表面处理做到位,保护涂层才能长效服役。这,正是防腐质量的真正起点。
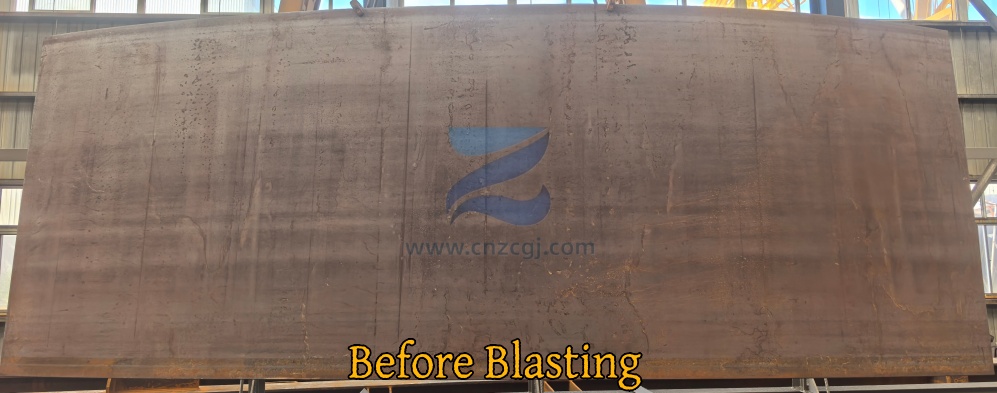
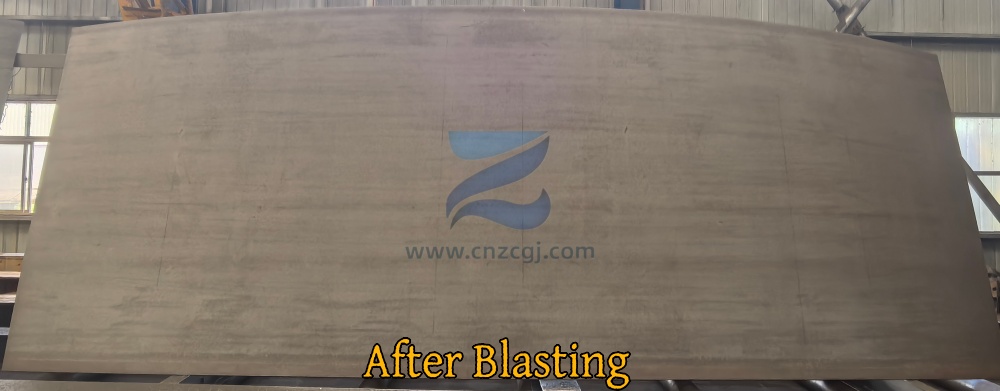
很多人误以为防腐效果全靠涂料,实则表面处理才是决定涂层寿命的关键变量。
防腐底漆依靠物理锚固与化学键合附着于钢材。若钢板表面残留锈层、氧化皮或油污,底漆与基材之间如同隔着一层“虚土”,涂层迟早起泡、剥落。喷砂除锈的本质,就是彻底清除这层“虚土”,并在钢板表面打出均匀的粗糙度,让底漆拥有牢固的“抓手”。
一句话:表面处理决定涂层能否附着,涂层决定钢结构能否长效防腐。
斐济油罐工程的挑战,首先来自极端环境。
高盐雾、高湿度、强紫外线、昼夜温差大——这类条件在 ISO 12944 中被划为高腐蚀等级。钢制储罐、筒仓若防腐不到位,锈蚀速度将远高于内陆。储罐顶板长期暴露于日晒雨淋和盐分沉积,是最易提前失效的部位。
环境类型 | 腐蚀等级(ISO 12944) | 典型腐蚀速率 | 除锈等级要求 | 涂层体系建议 |
内陆干燥环境 | C2(低) | 较低 | Sa2 | 普通环氧底漆+面漆 |
内陆潮湿/城市 | C3(中) | 中等 | Sa2.5 | 环氧底漆+中间漆+面漆 |
沿海/工业区 | C4(高) | 较高 | Sa2.5 | 厚浆环氧+中间漆+聚氨酯面漆 |
斐济/海洋平台 | C5(很高) | 高 | Sa2.5~Sa3 | 重防腐环氧体系+多道面漆 |
因此,斐济油罐项目的防腐设计通常要求更高的除锈等级、更稳定的粗糙度和更厚的涂层体系。钢结构储罐的防腐,从顶板喷砂除锈那一刻便正式启动。
喷砂除锈绝非简单“打掉锈皮”,这一工序需同时达成三项核心目标:
彻底清除锈层与污染物:氧化皮、铁锈、油污、可溶性盐分等必须全部去除,杜绝涂层下隐蔽腐蚀源;
建立均匀表面粗糙度(锚纹):通过磨料冲击形成微观凹凸,为底漆提供可靠机械锚固力;
达到规定除锈等级:储罐防腐通常要求 Sa2.5 级(近白级),即表面无可见油脂、污物、氧化皮、铁锈和旧涂层,仅允许轻微色斑,按 ISO 8501-1 标准照片比对验收。
核心目标 | 具体要求 | 验收参考标准 |
清除锈层与污染物 | 无氧化皮、铁锈、油污、盐分 | ISO 8501-1 |
建立表面粗糙度 | 形成均匀微观凹凸(锚纹) | ISO 8503 |
达到除锈等级 | Sa2.5 级(近白级) | ISO 8501-1 |
喷砂除锈不是终点,而是手段——最终目标是让每一道涂层都牢牢“长”在钢材上。
喷砂除锈效果,由多项参数协同决定。关键参数控制范围如下:
控制参数 | 推荐范围/要求 | 说明 |
磨料选择 | 石英砂、铜矿渣、钢丸等 | 根据锈蚀程度和表面状态选用 |
喷砂气压 | 0.6~0.8MPa | 保证冲击动能,避免损伤钢板 |
喷砂角度与喷距 | 根据板面部位调整 | 确保均匀覆盖、不留死角 |
表面粗糙度 | 40~80μm(Rz) | 过浅附着力不足,过深底漆难覆盖 |
磨料选择:根据钢板锈蚀程度和表面状态,选用石英砂、铜矿渣、钢丸等磨料,颗粒大小直接影响粗糙度;
喷砂气压:一般控制在 0.6~0.8MPa,保证磨料有足够冲击动能,又不能过猛伤板;
喷砂角度与喷距:根据板面部位调整喷射角度和距离,确保均匀覆盖、不留死角;
粗糙度控制:储罐钢板喷砂后表面粗糙度一般要求 40~80μm(Rz),过浅附着力不足,过深则底漆难以覆盖波峰。
参数调校,除锈等级与粗糙度一次达标,后续施工自然顺畅无返工。
喷砂完成,并不代表可以随意等待再涂漆。
钢材喷砂后表面活性极高,潮湿空气中极易返锈。规范操作是喷砂后尽快(一般 8 小时内)涂装防腐底漆,涂漆前须用压缩空气或吸尘器清除表面粉尘,确保符合 ISO 8502-3 规定的灰尘清洁度要求。
控制项目 | 要求 | 参考标准 |
涂装间隔时间 | 喷砂后 8 小时内 | 行业规范 |
表面灰尘清洁度 | 不大于规定等级 | ISO 8502-3 |
油污残留 | 无可见油脂污物 | ISO 8501-1 |
涂装体系方面,储罐防腐常采用 “防腐底漆 + 中间漆 + 面漆” 多道涂层结构,底漆以环氧类为主,直接承担与钢基材的附着和基础防腐功能。唯有表面处理到位,这套涂层体系才能发挥出设计寿命。
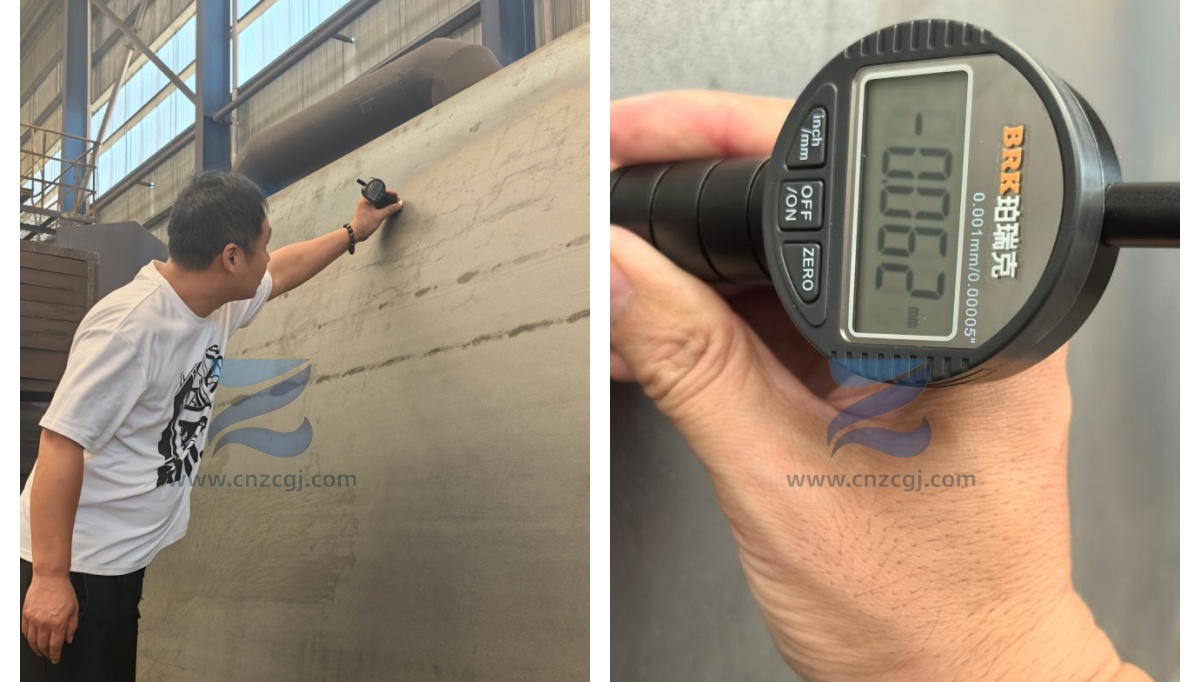
表面处理质量不能凭肉眼“感觉”,须有明确验收依据:
验收项目 | 要求 | 参考标准 |
除锈等级 | Sa2.5 级(近白级) | ISO 8501-1 |
表面粗糙度 | 40~80μm(Rz) | ISO 8503 |
灰尘清洁度 | 不大于规定等级 | ISO 8502-3 |
油污残留 | 无可见油脂污物 | ISO 8501-1 |
每项指标均有据可查、可追溯。这,才是防腐工程质量的底气所在。
这套表面处理逻辑,不仅适用于斐济油罐,也广泛覆盖钢结构储罐、筒仓加工等各类防腐构件。
应用场景 | 典型构件 | 除锈等级要求 | 粗糙度要求 | 涂装体系 |
斐济油罐 | 储罐顶板、壁板 | Sa2.5 | 40~80μm | 重防腐环氧体系 |
钢结构储罐 | 罐体、附件 | Sa2.5 | 40~80μm | 环氧底漆+面漆 |
筒仓加工 | 仓顶板、仓壁 | Sa2.5 | 40~80μm | 环氧底漆+中间漆+面漆 |
钢结构件 | H型钢、平台栏杆 | Sa2.5 | 40~80μm | 环氧底漆+聚氨酯面漆 |
无论是储罐壁板、仓顶板,还是 H 型钢、平台栏杆等钢结构件,表面处理的深度,直接决定防腐涂层能撑多久。
对于加工制造企业而言,守好喷砂除锈这道关,后续的涂装、安装、运维才能水到渠成。
作为一家深耕钢结构与筒仓加工工程领域的专业企业,我们拥有多年大型储罐、筒仓及复杂钢结构项目的加工经验。
从钢板切割、焊接、喷砂除锈到底漆涂装,从参数控制到质量验收,我们严格遵循 ISO 标准,坚持专业、诚信、高效的服务理念,确保每一道工序都经得起时间与环境的考验。
钢结构储罐、筒仓加工及防腐涂装
各类金属加工件、钢结构工程
高腐蚀环境(斐济、化工、海洋平台)专项防腐方案
以扎实的表面处理,筑牢长效防腐的根基——质量,从我们手中开始。
储罐防腐施工通常要求 Sa2.5 级(近白级),按 ISO 8501-1 标准照片比对验收,表面无可见油脂、污物、氧化皮、铁锈和旧涂层。
储罐钢板喷砂后粗糙度一般控制在 40~80μm(Rz),过浅影响附着力,过深导致底漆无法覆盖波峰。
对比项 | 喷砂除锈 | 抛丸除锈 |
驱动方式 | 压缩空气驱动磨料 | 抛丸机离心力抛射钢丸 |
适用场景 | 现场大型构件、储罐内外壁 | 工厂流水线批量处理钢板、型钢 |
灵活性 | 高,适合复杂现场 | 较低,适合规则构件 |
效率 | 中等 | 高 |
一般要求在 8 小时内完成底漆涂装,涂漆前需清除表面粉尘,防止返锈和污染。
应按高腐蚀环境(如 ISO 12944 的 C5 等级)设计涂层体系,提高除锈等级,并重点关注盐分、湿气对涂装窗口期的影响。
如需了解我们的钢结构加工、筒仓制造或防腐施工服务,欢迎随时联系我们。专业团队,诚信合作,为您的工程保驾护航。