浏览数量: 3 作者: 本站编辑 发布时间: 2026-11-12 来源: 本站
在含氯离子、高压或酸性介质的管道系统中,普通 304/316L 法兰常面临耐蚀性不足或强度不够的问题。ASTM A182 F60 对焊法兰(即 2205 双相不锈钢对焊法兰)凭借高强度与优异的耐局部腐蚀能力,成为这类工况下常见的管道连接方案。本文从材料、产品规格到应用场景,梳理选型时需要关注的关键信息。
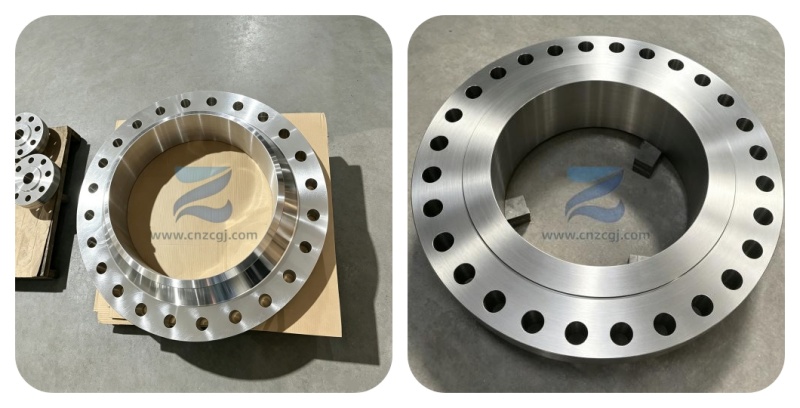
ASTM A182 F60 对焊法兰是以 F60(UNS S32205)双相不锈钢锻件为原料,经固溶热处理和机加工制成的带颈对焊法兰(WN Flange)。F60 属于 22% 铬双相不锈钢,显微组织为奥氏体与铁素体各约 50%,商品名通常称为 2205 双相钢。
与早期 F51(S31803)相比,F60 提高了铬、钼、氮的下限,使耐点蚀当量(PREN)稳定在 ≥34,耐点蚀和缝隙腐蚀表现更稳定。这也是目前工程设计中选择 2205 材料时通常指定 F60 的原因。
元素 | F60 (UNS S32205) | F51 (UNS S31803) |
铬 (Cr) | 22.0 – 23.0% | 21.0 – 23.0% |
钼 (Mo) | 3.0 – 3.5% | 2.5 – 3.5% |
氮 (N) | 0.14 – 0.20% | 0.08 – 0.20% |
耐点蚀当量 PREN | ≥34 | 下限较低,存在离散风险 |
F60 对焊法兰的材料标准为 ASTM A182/A182M,常见尺寸标准为 ASME B16.5,覆盖 1/2" 至 24",压力等级 150# 至 2500#。密封面形式包括突面(RF)、全平面(FF)和环连接面(RJ),可根据管道设计要求选择。
性能指标 | 要求值 |
抗拉强度 | ≥655 MPa |
屈服强度(Rp0.2) | ≥485 MPa |
断后伸长率 | ≥25% |
硬度 | 通常 ≤270 HBW |
F60 的屈服强度约为 316L 的两倍,在承压设计中可减薄壁厚,利于管道系统轻量化。
锻造后的法兰必须进行固溶处理(约 1020–1080°C)并快速水淬,以获得均衡双相组织。应避开 600–900°C 区间,防止 σ 脆性相析出而损害韧性与耐蚀性。焊后若需消除应力,不宜采用常规低温退火,而应进行完整固溶处理。
带颈对焊法兰与管道直接对焊,焊缝可进行射线检测,受力条件优于平焊法兰,适用于高温高压、交变载荷及对密封可靠性要求较高的管道连接。
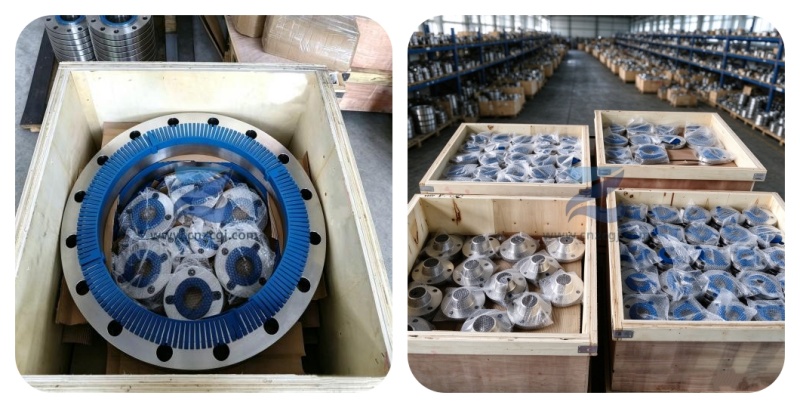
含硫油气集输管线、海底管道和井口设备中,F60 对焊法兰可应对高压与酸性介质,材料符合 NACE MR0175 相关要求,对焊连接保证了接头的密封可靠性。
临氢管道、含氯化物介质的反应器进出口、换热器管程连接等场合,F60 在法兰刚性约束下能较好地抵抗氯化物应力腐蚀开裂。
海水冷却管路、反渗透(RO)系统高压段常选用 2205 双相不锈钢法兰。焊缝区域热处理得当时,其耐缝隙腐蚀能力优于常规奥氏体不锈钢。
漂白工段等既存在腐蚀性介质又要求承压的设备连接部位,F60 对焊法兰可兼顾耐蚀与强度需求。
优先指定 F60(S32205):新设计项目建议直接选用 F60,以确保耐点蚀裕度;F51 更多用于老系统维护或耐蚀要求相对宽松的场合。
核对材料证书:F60 材料证书通常可同时满足 F51 规范(双认证),但仅有 F51 认证的材料不能等同于 F60。
确认热处理记录:采购时关注固溶处理温度与冷却方式,这是保证法兰长期耐蚀性的基础。
结合工况评估:具体选型需结合实际介质温度、氯离子浓度和压力等级综合判断。
A:两者同属 2205 双相不锈钢家族。F51(UNS S31803)是较早的牌号,成分窗口较宽;F60(UNS S32205)收紧了铬、钼、氮的下限,耐点蚀当量稳定在 ≥34。工程上新设计项目通常指定 F60,F51 更多用于老系统维护。F60 材料可满足 F51 规范要求,但仅有 F51 认证的材料不能等同于 F60。
A:在含氯离子介质、高压或对强度要求较高的工况下,F60 对焊法兰的耐点蚀能力和屈服强度(≥485 MPa,约为 316L 的两倍)优于 316L。但在低氯、常温、低压的普通工况中,316L 法兰即可满足要求,不必提高选材等级。具体替换需结合实际介质成分、温度与压力综合评估。
A:F60 双相不锈钢在固溶状态下可长期用于约 -50°C 至 300°C 的范围(具体上限依工况与标准而定)。需避开 300–500°C 长期停留(475°C 脆化)和 600–900°C 区间(σ 相析出)。超出常规温度范围的设计,应单独进行材料适用性评估。
A:建议核对:材料证书(注明 UNS S32205 及化学成分、力学性能)、固溶热处理记录(温度与冷却方式)、无损检测报告(如适用)、尺寸检验报告及符合 ASME B16.5 的尺寸标准声明。若用于酸性油气工况,还需确认符合 NACE MR0175 的相关要求。
A:一般焊接后不强制进行整体固溶处理,但应控制焊接热输入并采用合适的焊接材料,避免焊缝及热影响区析出有害相。若工况对耐蚀性要求较高,或焊后需消除应力,则不应采用常规低温退火,而应进行完整的固溶处理(约 1020–1080°C 后快速水淬)。
A:按 ASME B16.5 标准,F60 对焊法兰常见压力等级为 150# 至 2500#,尺寸覆盖 1/2" 至 24"。实际可选等级需结合管道设计压力、温度及介质条件确定,高温工况下还需按标准进行压力-温度额定值修正。