浏览数量: 3 作者: 本站编辑 发布时间: 2026-09-18 来源: 本站

采购双相不锈钢法兰时,你是不是也遇到过这些问题:
F51、F53、F55、F60到底差在哪?选错一个,成本可能差一倍;
供应商都说“耐腐蚀”,但到底能耐哪种腐蚀?海水?含硫油气?高浓度酸?
图纸上写ASTM A182,但压力等级、密封面、热处理要求怎么核对?
焊接后要不要稳定化退火?σ相是什么?怎么避免?
这篇文章用一张选型表 + 四种材质对比 + 热处理验收要点,帮你10分钟搞懂ASTM A182双相不锈钢法兰的选型、参数和验收,避免选错多花成本。
材质 | 一句话定位 | 耐腐蚀 | 强度 | 典型工况 | 成本指数 |
F51 | 经济型双相钢,应用最广 | 中等 | 中 | 海水淡化预处理、化工储罐、市政污水 | ★★ |
F53 | 高耐蚀双相钢,抗氯化物强 | 强 | 高 | 含硫油气、高浓度酸洗、核电循环水 | ★★★★ |
F55 | 高端耐蚀双相钢,含W+Cu | 很强 | 高 | 强腐蚀+低温韧性、硫酸环境 | ★★★★★ |
F60 | 高强度焊接友好型,含氮高 | 较强 | 高 | 焊接后免稳定化退火、一般化工 | ★★★ |
一般腐蚀、预算有限 → F51
含硫油气、高浓度氯化物 → F53
强腐蚀+低温、硫酸环境 → F55
焊接量大、想省退火成本 → F60
ASTM A182是美国材料与试验协会针对高温高压用锻造/轧制合金及不锈钢管件制定的权威标准,现行有效版本为 ASTM A182/A182M-24。
等级(Grade):F51、F53、F55、F60等,每个等级对应明确的化学成分和力学性能;
力学性能:抗拉强度、屈服强度、伸长率、冲击韧性、硬度限值;
追溯标识:产品需标注标准号、材质等级、公称尺寸、压力等级及制造商标识。
产品范围:法兰、锻制管件、阀门及部件。
一句话定位:工业领域应用最广泛的双相不锈钢等级,成本仅为F53的70-80%。
适用场景:
海水淡化预处理管道法兰
化工储罐进料口法兰
市政污水处理设备连接法兰
中性盐雾、弱酸性溶液环境
不适用场景:
高浓度氯化物、含H₂S油气
高温高压强腐蚀工况
化学成分
CHEMICAL | LIMITS | C | Mn | P | S | Si | Ni | Cr | Mo | N |
ASTM A182 F51 | MIN | 4.50 | 21.00 | 2.50 | 0.08 | |||||
MAX | 0.03 | 2.00 | 0.030 | 0.020 | 1.00 | 6.50 | 23.00 | 3.50 | 0.20 |
机械性能
MATERIAL | T.S (MPA) | Y.S (MPA) | EL % | R/A % |
ASTM A182 F51 | 620 min | 450 min | 25 min | 45 min |
一句话定位:高合金含量双相钢,抗氯化物腐蚀能力显著优于F51。
适用场景:
油气开采井口法兰(含硫原油输送)
高浓度酸洗液(硫酸浓度≤20%)管道法兰
核电常规岛循环水管道法兰
能耐受10% NaCl溶液、含H₂S的油气介质
核心优势:添加高含量Mo元素,有效抑制“点蚀-缝隙腐蚀”。
化学成分
CHEMICAL | LIMITS | C | Mn | P | S | Si | Ni | Cr | Mo | N | Cu |
ASTM A182 F53 | MIN | 6.00 | 24.00 | 3.00 | 0.24 | ||||||
MAX | 0.03 | 1.20 | 0.035 | 0.020 | 0.80 | 8.00 | 26.00 | 5.00 | 0.32 | 0.50 |
机械性能
MATERIAL | T.S (MPA) | Y.S (MPA) | EL % | R/A % | HARDNESS |
ASTM A182 F53 | 800 min | 550 min | 25 min | 15 min | 310 max |
一句话定位:ASTM A182双相不锈钢法兰的高端材质等级,含W+Cu,强腐蚀+低温韧性兼得。
适用场景:
强腐蚀+低温工况
硫酸环境(Cu元素提升抗硫酸腐蚀能力)
需要细化晶粒、增强低温韧性的场景
核心优势:
添加W元素(0.5-1.0%),提升抗点蚀、缝隙腐蚀性能;
W能细化晶粒,增强低温韧性;
Cu元素加入,提升抗硫酸腐蚀能力。
化学成分
CHEMICAL | LIMITS | C | Mn | P | S | Si | Ni | Cr | Mo | N | Cu | W |
ASTM A182 F55 | MIN | 6.00 | 24.00 | 3.00 | 0.20 | 0.50 | 0.50 | |||||
MAX | 0.03 | 1.00 | 0.030 | 0.010 | 1.00 | 8.00 | 26.00 | 4.00 | 0.30 | 1.00 | 1.00 |
机械性能
MATERIAL | T.S (MPA) | Y.S (MPA) | EL % | R/A % |
ASTM A182 F55 | 750-895 | 550min | 25min | 45min |
一句话定位:氮含量高于F51,焊接性能优异,焊后无需稳定化退火。
适用场景:
焊接量大的管道系统
一般化工介质
希望减少后续加工成本的场景
核心优势:
N含量0.14-0.20%,高于F51的0.08-0.20%;
N作为“间隙强化元素”,在不降低韧性的前提下提升强度与抗腐蚀性能;
焊接后无需进行“稳定化退火”即可保持两相平衡,减少后续加工成本。
化学成分
CHEMICAL | LIMITS | C | Mn | P | S | Si | Ni | Cr | Mo | N |
ASTM A182 F60 | MIN | 4.50 | 22.00 | 3.00 | 0.14 | |||||
MAX | 0.03 | 2.00 | 0.030 | 0.020 | 1.00 | 6.50 | 23.00 | 3.50 | 0.20 |
机械性能
MATERIAL | T.S (MPA) | Y.S (MPA) | EL % | R/A % |
ASTM A182 F60 | 655min | 450min | 25min | 45min |
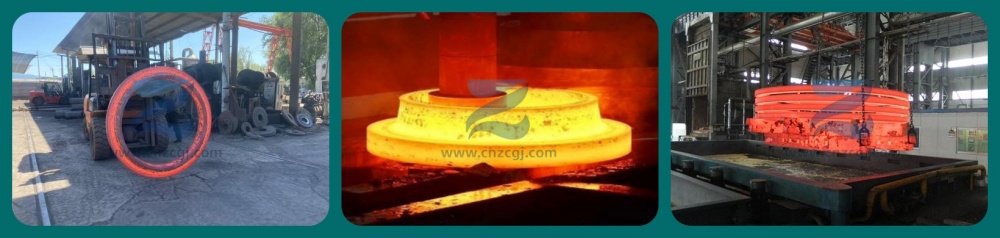
双相不锈钢法兰的核心组织是铁素体+奥氏体两相组织,两相比例通常控制在40-60%。热处理的关键是固溶退火+立即水淬,避免σ相析出。
目的:使合金元素(Cr、Mo、N等)充分溶解到基体中,形成均匀的双相组织,消除锻造内应力,抑制脆硬相(σ相、χ相)析出。
σ相危害:σ相是一种脆硬的金属间化合物(主要由Cr、Mo组成),若在600-900℃温度区间停留时间过长,会导致材料韧性急剧下降(冲击功可能降至10J以下),且抗腐蚀性能恶化。
材质 | 推荐温度 |
F51/F60 | 1020-1080℃ |
F53/F55 | 1050-1100℃(因Mo、Cr含量更高,需更高温度确保合金元素充分溶解) |
加热速率:控制在50-100℃/h,避免温差过大导致锻件开裂;800℃以上阶段需匀速升温。
公式:保温时间 = 1h + (t-25mm)×0.2h/25mm
例如:壁厚50mm的法兰,保温时间 = 1h + (50-25)×0.2h/25mm = 1.2h
最小保温时间不低于30min(针对壁厚≤10mm的小规格法兰);
需确保锻件内外温度均匀(通过热电偶实时监测)。
必须采用水淬,冷却速率≥50℃/min(从固溶温度冷却至400℃区间);
锻件出炉后立即浸入流动水中(水温≤30℃,水量≥锻件体积的5倍),不断翻动锻件,避免局部冷却不均;
壁厚≥100mm的大型法兰,可采用“水雾冷却+喷水冷却”组合方式;
禁止空冷或缓冷(会导致σ相析出)。
关于热处理工艺,我们在《钢材热处理工艺及标准规范》这篇文章中做了详解解读,想交接相关内容可点击链接进行浏览。
固溶退火后需检测:
金相组织:两相比例40-60%,无明显σ相;
硬度:符合对应材质等级的硬度限值,如F53≤310HB;
拉伸性能:屈服强度、抗拉强度需满足标准要求。
Grade | Heat Treat Type | Austenitizing/Solutioning Temperature, Minimum or Range, °F[℃] | Cooling Media | Cooling Media Below ℉[℃] |
F51 | solution treat and quench | 1870 [1020] | liquid | 500 [260] |
F53 | solution treat and quench | 1880 [1025] | liquid | 500 [260] |
F55 | solution treat and quench | 2010-2085 [1100-1140] | liquid | 500 [260] |
F60 | solution treat and quench | 1870 [1020] | liquid | 500 [260] |
下表列出这些材料的压力温度额定值。表中值表示温度(华氏度)下的允许工作表压(psi)。对于中等温度,允许线性插值。
Temp. | Working Pressure by Classes, psi | ||||||
150# | 300# | 400# | 600# | 900# | 1500# | 2500# | |
-20~100 | 290 | 750 | 1000 | 1500 | 2250 | 3750 | 6250 |
200 | 260 | 745 | 990 | 1490 | 2230 | 3720 | 6200 |
300 | 230 | 665 | 890 | 1335 | 2000 | 3335 | 5560 |
400 | 200 | 615 | 820 | 1230 | 1845 | 3070 | 5120 |
500 | 170 | 580 | 775 | 1160 | 1740 | 2905 | 4840 |
600 | 140 | 555 | 740 | 1115 | 1670 | 2785 | 4640 |
重要提示:由于双相不锈钢在中等高温下使用后可能会脆化,因此不允许在600°F[315°C]以上使用。
对比项 | ASTM A182 | ASTM A312 |
产品形态 | 法兰、锻制弯头、三通、阀门阀体 | 无缝/焊接钢管 |
工艺 | 锻造(自由锻+模锻) | 热轧/冷拔/焊接 |
用途 | 管道连接与系统控制 | 流体/气体输送通道 |
规格标注 | 公称直径(DN)+压力等级(PN) | 外径(OD)+壁厚(SCH) |
尺寸标准 | ASME B16.5/B16.47 | ASTM A999 |
产品属性 | 非连续性部件 | 连续性部件 |
一句话总结:A182做连接件,A312做管材,两者配套使用,不能互换。
行业 | 推荐材质 | 选型理由 |
石油化工 | 含硫油气选F53/F55;一般化工选F51/F60 | 含硫工况需高Mo、高N |
海水淡化 | 预处理选F51;高压反渗透段选F53/F55 | 氯化物浓度决定等级 |
核电 | 常规岛循环水选F53;安全级需额外认证 | 高耐蚀+高温性能 |
食品医药 | F51/F60,需符合卫生级表面要求 | 经济+易加工 |
新能源 | 根据介质和温度,优先F53/F55 | 强腐蚀+长寿命 |
A:F53的Cr、Mo、N含量更高,抗氯化物腐蚀能力显著优于F51,但成本约为F51的1.3-1.4倍。一般腐蚀选F51,含硫油气/高浓度氯化物选F53。
A:不允许在600°F[315°C]以上使用,因为双相不锈钢在中等高温下使用后可能会脆化。
A:F60焊接后无需稳定化退火即可保持两相平衡;其他材质建议根据工况评估。
A:σ相是一种脆硬的金属间化合物,在600-900℃区间停留时间过长会析出,导致韧性急剧下降。避免方法是固溶退火后立即水淬,冷却速率≥50℃/min。
A:A182是锻造法兰/管件标准,A312是钢管标准,两者产品形态、工艺、用途不同,配套使用。
严格质控:从原料采购到产品交付,全流程把控双相不锈钢法兰质量,每批产品多轮检测,确保符合国际标准。
定制服务:可根据客户需求,定制特殊尺寸、压力等级、材料的双相不锈钢锻制法兰。
快速交付:常见规格不锈钢锻制法兰库存充足,保障订单准时交付,满足紧急需求。
专业售后:经验丰富的业务团队,为客户提供专业的技术支持及问题解决方案。